

Uma linha de revestimento em pó rejeita um lote de pó preto fosco porque ele não se nivelará em uma extrusão de alumínio complexa, enquanto uma formulação mais antiga da mesma cor fluiu tão livremente que cedeu nas faces verticais. A carga de pigmento é idêntica. O agente de cura é idêntico. O que mudou foi o equilíbrio entre o comportamento amorfo e semicristalino na estrutura do polímero, e essa única variável impulsiona o fluxo, o brilho, o impacto e a vida útil de armazenamento muito mais do que a maioria dos formuladores espera quando compara os dois pela primeira vez.
A resposta curta vem primeiro. Quando você pesa polímeros amorfos versus semicristalinos, os polímeros amorfos não têm uma estrutura ordenada, então eles amolecem gradualmente, fluem facilmente e constroem filmes transparentes e de alto brilho, enquanto os polímeros semicristalinos contêm regiões lamelares ordenadas que derretem a uma temperatura acentuada, resistem melhor ao calor e aos solventes, mas dispersam a luz e restringem o fluxo. Em tintas em pó, quase todas as resinas de poliéster usadas com agentes de cura híbridos, TGIC, HAA e isocianato são deliberadamente amorfas. O comportamento semicristalino entra em cena como uma fase minoritária controlada ou como um problema não intencional em uma resina mal especificada ou mal armazenada.
Esse único parágrafo explica por que uma formulação híbrida interior pode parecer um espelho e uma formulação arquitetônica exterior pode sobreviver a dez anos de sol, embora ambas comecem como um pó fino e seco que parece idêntico na caixa. A morfologia decide como as partículas derretem, como o filme se nivela, como a rede curada se comporta sob estresse e por quanto tempo o pó pode permanecer em um armazém em um clima quente antes de se transformar em um bloco sólido.
A morfologia da resina, e não a escolha do pigmento ou a química de cura, estabelece o teto prático para fluxo, brilho e impacto de baixa temperatura em um revestimento em pó.
Polímeros amorfos versus semicristalinos: o que as palavras realmente descrevem
Um polímero amorfo é um emaranhado congelado. As correntes são longas, emaranhadas e dispostas aleatoriamente, sem repetição de padrão tridimensional em qualquer parte da massa. Aqueça-o e o material não derreterá repentinamente. Ele passa por uma temperatura de transição vítrea, geralmente escrita como Tg, onde os segmentos da cadeia começam a se mover e, a partir desse ponto, suaviza progressivamente em uma ampla faixa de temperatura. Não há ponto de fusão preciso para medir porque não há estrutura cristalina para quebrar.
Um polímero semicristalino contém ambas as fases ao mesmo tempo. Parte do mesmo material dobrou-se em lamelas ordenadas, cristais finos semelhantes a placas empilhados em estruturas maiores, e esses domínios ordenados estão dispersos dentro de uma matriz amorfa. A fração cristalina tem um ponto de fusão genuíno, escrito como Tm, onde a estrutura ordenada entra em colapso e absorve uma quantidade mensurável de energia. A fração amorfa ainda mostra sua própria transição vítrea. Uma única varredura DSC de um polímero semicristalino mostra, portanto, uma mudança de etapa em Tg e um pico endotérmico em Tm.
A distinção nunca é absoluta na prática. Nenhum polímero comercial é cem por cento cristalino, porque emaranhados de cadeia, pontos de ramificação e extremidades de cadeia sempre frustram o empacotamento perfeito. Os graus de cristalinidade em materiais reais geralmente ficam entre dez e oitenta por cento. Isto é importante para os compradores de resina, porque um fornecedor que diz que um produto é cristalino quase sempre significa parcialmente cristalino, e a percentagem real altera o fluxo, o brilho, a densidade e a resistência química de maneiras que uma folha de dados pode não indicar explicitamente.
| Recurso | Amorfo | Semi-cristalino |
|---|---|---|
| Ordem molecular | Bobina aleatória, sem treliça | Lamelas ordenadas dentro de uma matriz amorfa |
| Assinatura térmica | Transição vítrea única, sem pico de fusão | Transição vítrea mais uma endotérmica de fusão acentuada |
| Comportamento suavizante | Gradual em uma ampla gama | Colapso acentuado em Tm |
| Caráter óptico | Normalmente transparente | Normalmente turvo ou opaco devido à dispersão da luz |
| Densidade | Correntes inferiores e frouxamente compactadas | Regiões cristalinas mais altas e compactas |
| Viscosidade de fusão na janela de cura | Baixo, promove umedecimento e nivelamento | Alto, restringe o fluxo e pode deixar textura |
| Resistência a solventes e produtos químicos | Moderado | Melhor, porque os solventes não conseguem penetrar facilmente nos cristais |
| Cristalinidade típica | zero | Cerca de dez a oitenta por cento |
| Exemplos familiares | Revestimento em pó de poliéster, epóxi, a maioria dos acrílicos | PET, PBT, nylon, muitos poliésteres de engenharia |
Para qualquer pessoa que especifique revestimentos em pó, a leitura prática da Tabela 1 é simples. O comportamento amorfo proporciona fluidez, brilho, profundidade de cor e resistência. O comportamento semicristalino confere propriedades de barreira, resistência a solventes e estabilidade dimensional sob calor. Raramente você obtém ambos da mesma molécula, e é por isso que o trabalho de formulação é uma negociação e não uma busca por uma resina perfeita.
Por que quase todas as resinas de poliéster com revestimento em pó são amorfas por design
Os poliésteres de revestimento em pó são construídos por condensação por fusão de diácidos com dióis, normalmente ácido tereftálico e ácido isoftálico reagidos com neopentilglicol, às vezes com uma pequena quantidade de monômero trifuncional, como anidrido trimelítico, para introduzir ramificação. Como vários monômeros diferentes são condensados em uma sequência aleatória, não existe uma série longa de unidades repetidas idênticas. Sequências regulares são exatamente o que uma cadeia precisa para se dobrar em uma rede, de modo que a copolimerização aleatória suprime a cristalização quase completamente.
O resultado é uma resina amorfa com uma temperatura de transição vítrea projetada, geralmente entre cerca de cinquenta e sessenta e cinco graus Celsius, e nenhum ponto de fusão abaixo de sua temperatura de decomposição. Essa meta Tg não é arbitrária. Empurre-o para muito menos de quarenta graus e o pó acabado sinterizará e endurecerá em um recipiente quente antes mesmo de chegar ao cliente. Empurre-o muito acima de setenta graus e a resina exigirá uma extrusão mais quente, um cronograma de cura mais quente e um tempo de gelificação mais longo, e o filme perderá o fluxo que os clientes esperam de um acabamento decorativo.
Há uma segunda razão pela qual a indústria optou pela química amorfa. Se uma resina de poliéster para um sistema híbrido ou TGIC fosse significativamente cristalina, sua viscosidade de fusão dentro da janela de cura de cento e oitenta a duzentos graus Celsius seria muito alta. A partícula de pó derreteria, mas não coalesceria em um filme contínuo, e a superfície permaneceria texturizada, irregular ou porosa. As regiões cristalinas também dispersam a luz visível, o que destrói o brilho profundo e limpo do qual dependem as aplicações decorativas.
Isto não significa que o comportamento semicristalino seja indesejado em uma linha de pó. Uma pequena fração cristalina aumenta o ponto de amolecimento efetivo do pó e melhora a resistência ao bloqueio, o que é importante para embarques de exportação através de portos tropicais. Também melhora a resistência ao ataque de solventes em ambientes industriais. A questão da engenharia é sempre quanto e onde, e não se a cristalinidade é boa ou ruim.
Tg, Tm e os dados térmicos que um comprador deve solicitar
A análise térmica é onde a discussão amorfa versus semicristalina deixa de ser teórica e passa a ser uma especificação de compra. Uma varredura de calorimetria de varredura diferencial realizada a uma taxa de aquecimento definida informa a temperatura de transição vítrea e, se existir alguma fase cristalina, a temperatura de fusão e a entalpia de fusão. Dividir a entalpia medida pela entalpia teórica de uma referência totalmente cristalina dá um grau aproximado de cristalinidade.
Peça a curva DSC em vez de um único número. Uma resina genuinamente amorfa produz uma etapa limpa em Tg sem pico endotérmico. Uma resina com pico de fusão entre cento e cinquenta e duzentos e cinquenta graus Celsius está lhe dizendo que algo cristalino está presente e você deve descobrir se foi intencional ou se é uma inconsistência de lote.
| Materiais | Transição vítrea Tg | Ponto de fusão Tm | Significado prático para revestimentos |
|---|---|---|---|
| Amorfo powder coating polyester | Cerca de 50 a 65 C | Nenhum detectado | Flui livremente na janela de cura, filme transparente e brilhante |
| Poliéster semicristalino tipo PET | Cerca de 70 a 80 C | Cerca de 250 a 260 C | Derrete bem acima de qualquer programa de cura em pó |
| Poliéster semicristalino tipo PBT | Cerca de 40 a 50 C | Cerca de 220 a 225 C | Cristalização rápida, usada para peças moldadas em vez de filmes |
| Náilon 6,6 | Cerca de 50ºC | Cerca de 260°C | Resistente e quimicamente resistente, mas com ponto de fusão muito alto para fluxo de pó |
| Filme híbrido de mistura de epóxi e poliéster | Ampla transição da mistura | Nenhum após cura completa | Rede reticulada, termicamente endurecida e não mais termoplástica |
A lição da Tabela 2 é simples. Um poliéster semicristalino com um ponto de fusão na faixa de duzentos e vinte a duzentos e sessenta graus não pode ser processado em uma linha de revestimento em pó convencional a cento e oitenta a duzentos graus Celsius sem adicionar pressão de processamento significativa, e mesmo assim o fluxo será fraco. É por isso que os poliésteres semicristalinos são escolhidos para moldagem por injeção, fibras têxteis e filmes de barreira, em vez de revestimentos em pó decorativos.
Uma nuance prática é importante aqui. A Tg de uma resina amorfa é o que governa o armazenamento e o comportamento de bloqueio, enquanto a Tg do filme curado final governa o seu desempenho acima da temperatura ambiente. Os dois são números muito diferentes, porque a reticulação converte um termoplástico de baixo peso molecular em uma rede termofixa. Não presuma que uma resina com Tg de cinquenta e cinco graus Celsius produzirá um filme que amolece a cinquenta e cinco graus Celsius. Após a cura, a transição vítrea de um filme híbrido ou TGIC costuma estar bem acima de cem graus Celsius.
Desempenho lado a lado: onde cada morfologia vence
Os números por si só raramente resolvem um argumento de especificação, mas classificá-los lado a lado geralmente resolve. Os seis índices abaixo resumem como as duas morfologias normalmente se comparam, tanto no pó quando colocado na caixa quanto no filme após a cura. Uma barra mais longa significa sempre uma vantagem nessa linha, por isso o gráfico é lido como um scorecard e não como um conjunto de medidas absolutas. Os valores são relativos e são extraídos do comportamento geral das resinas de poliéster amorfo usadas com agentes de cura híbridos, TGIC e HAA, em comparação com materiais de referência de poliéster semicristalino e poliamida. Trate-os como um guia direcional para discussões com um fornecedor de resina, e não como um limite de aprovação ou reprovação.
O gráfico mostra uma divisão limpa. Os sistemas amorfos dominam as duas primeiras e a quinta fileiras, que são precisamente as propriedades que um revestidor em pó decorativo vende aos usuários finais. Clareza, brilho e nivelamento são consequências da mesma física subjacente, ou seja, uma estrutura desordenada que suaviza gradualmente e atinge uma baixa viscosidade na temperatura de cura. Quando essas três propriedades são importantes, não há maneira prática de substituir uma resina semicristalina e esperar a mesma aparência.
A metade inferior do gráfico conta a história oposta. Os materiais semicristalinos ganham em resistência a solventes, estabilidade dimensional e comportamento de armazenamento, e ganham por margens substanciais. A razão são as próprias lamelas cristalinas. Eles agem como ligações cruzadas físicas que restringem o movimento da cadeia e bloqueiam o caminho de difusão que os solventes e a umidade seguiriam através do filme. Uma molécula de solvente que tenta penetrar numa região cristalina deve primeiro quebrar o empacotamento ordenado, o que custa muito mais energia do que deslizar entre cadeias desordenadas.
O comportamento de armazenamento merece atenção especial porque é a linha que mais frequentemente causa prejuízo financeiro real. Um pó amorfo com Tg de cinquenta e cinco graus Celsius pode começar a sinterizar se for armazenado acima de aproximadamente quarenta graus por um período prolongado, e a sinterização é irreversível. O conteúdo semicristalino aumenta o ponto de amolecimento efetivo, razão pela qual os pós projetados para rotas de exportação quentes e úmidas às vezes incluem um componente parcialmente cristalino ou um inibidor de cristalização.
A leitura do gráfico como um todo também explica por que a indústria não combina simplesmente as duas morfologias para obter o melhor de ambas. A mistura de um poliéster semicristalino em uma formulação híbrida aumenta a viscosidade do fundido, e esse aumento aparece imediatamente como uma perda de nivelamento. O comércio não é livre e raramente é linear. Uma fração cristalina de dez por cento pode melhorar visivelmente a resistência ao bloqueio, ao mesmo tempo que custa apenas uma pequena quantidade de brilho, mas uma fração de trinta por cento pode transformar um acabamento decorativo liso em uma textura visível.
A linha de impacto de baixa temperatura é a mais frequentemente ignorada durante a especificação. As redes amorfas absorvem a energia do impacto, permitindo o movimento local da cadeia, razão pela qual os pós híbridos para interiores usados em móveis e eletrodomésticos metálicos passam em testes de impacto agressivos em baixas temperaturas. As lamelas cristalinas são muito mais rígidas e atuam como concentradores de tensão quando a matriz amorfa circundante está abaixo de sua transição vítrea. Um filme semicristalino pode ter excelente módulo e resistência à fluência, mas rachar sob um único impacto brusco em um ambiente frio.
Finalmente, lembre-se de que o gráfico descreve a morfologia, não a cura química. Um poliéster para ambientes externos curado com HAA e um poliéster para ambientes externos curado com TGIC são ambos amorfos e ambos terão pontuação próxima a noventa e cinco em clareza e quase cinquenta em resistência a solventes. Suas diferenças residem no agente de cura, no pacote de intemperismo e no perfil toxicológico, e não no fato de o polímero ter uma rede. Manter essa separação clara evita muita confusão durante as negociações com fornecedores.
Aparência: Brilho, Neblina, Opacidade e Textura de Superfície
O comportamento óptico é onde a distinção amorfa versus semicristalina se torna visível para qualquer pessoa que passe por uma peça acabada. Um filme amorfo tem um índice de refração uniforme em toda a sua espessura, de modo que a luz passa através dele sem ser redirecionada. Essa uniformidade é a fonte do brilho profundo e espelhado que os fabricantes de eletrodomésticos, produtores de móveis de escritório e fornecedores de acabamentos automotivos esperam de um revestimento decorativo em pó.
Um filme semicristalino contém uma segunda fase com densidade e índice de refração diferentes. A luz que passa de uma região amorfa para uma lamela cristalina é espalhada e o filme fica turvo ou totalmente opaco. Isto não é um defeito em si e em algumas aplicações é útil. A dispersão que destrói um verniz pode ser aproveitada deliberadamente para criar opacidade, reduzir a quantidade de dióxido de titânio necessária ou produzir uma aparência fosca controlada.
O que não pode ser feito de forma confiável é usar uma fração semicristalina como agente de fosqueamento sem consequências. O fosqueamento em tintas em pó é normalmente obtido através de cura química, aditivos incompatíveis, ceras ou carga de enchimento, todos os quais operam na matriz amorfa. A introdução da cristalinidade para controlar o brilho também altera a viscosidade, a resistência ao impacto e o comportamento de armazenamento ao mesmo tempo, e o resultado geralmente é uma formulação que é difícil de reproduzir de lote para lote.
A casca de laranja é um fenômeno separado, frequentemente atribuído à morfologia, quando a causa real está em outro lugar. A textura superficial vem da competição entre a viscosidade do fundido, a tensão superficial e a velocidade de cura. Uma resina com baixa viscosidade de fusão e tempo de gelificação suficientemente lento irá autonivelar, qualquer que seja sua morfologia. Dito isto, a ampla faixa de amolecimento de uma resina amorfa é genuinamente útil, porque o pó flui gradualmente à medida que aquece, em vez de derreter abruptamente a uma única temperatura. Uma resina semicristalina derrete rapidamente e, se o ponto de fusão estiver próximo da temperatura de cura, a janela de fluxo torna-se estreita e implacável.
Para profundidade de cor e efeitos metálicos, aplica-se a mesma lógica. Os sistemas amorfos permitem que a luz penetre no filme e retorne, o que produz a profundidade que os metais ligados e os pigmentos de efeito precisam. Uma matriz de dispersão nivela esse efeito e transforma um cinza metálico profundo em uma superfície opaca e uniformemente cinza.
Desempenho Mecânico, Resistência Química e Comportamento de Barreira
Mecanicamente, os filmes amorfos e semicristalinos se comportam como duas classes diferentes de materiais, e entender essa diferença evita erros de especificação que só aparecem após a instalação das peças.
Filmes amorfos
- Alta resistência ao impacto, inclusive em baixas temperaturas ambientes, porque os segmentos da corrente podem se mover localmente e dissipar energia.
- Boa flexibilidade, o que é importante para pós-formação, dobra e estampagem profunda de metal revestido.
- Resistência moderada a solventes e combustíveis, pois a estrutura desordenada deixa um caminho de difusão aberto.
- Módulo mais baixo e resistência à fluência mais fraca acima da temperatura de transição vítrea.
- Excelente adesão ao metal pré-tratado quando o cronograma de cura é corretamente controlado.
Filmes semicristalinos
- Maior rigidez e melhor estabilidade dimensional sob carga sustentada.
- Forte resistência a solventes, óleos, combustíveis e muitos produtos químicos aquosos.
- Melhor comportamento de barreira contra umidade e oxigênio, o que retarda os processos de corrosão e degradação.
- Menor resistência ao impacto, especialmente em condições frias onde a matriz amorfa está abaixo da sua transição vítrea.
- Domínios cristalinos podem atuar como geradores de tensão na interface com cargas e pigmentos.
Para revestimentos em pó, a implicação prática é que o formulador quase sempre deseja a primeira lista, porque um revestimento decorativo é avaliado pelo impacto, adesão e aparência. Onde a segunda lista se torna relevante é em ambientes industriais agressivos, como componentes expostos a fluidos hidráulicos, óleos de corte ou limpeza repetida a vapor. Nesses casos, a resposta geralmente não é mudar para uma resina cristalina, mas escolher o sistema de cura e a densidade de reticulação corretos dentro de uma química amorfa.
A densidade de crosslink é a alavanca que a maioria dos formuladores busca. Uma rede mais densa dentro de um filme amorfo melhora a resistência química e a dureza, mas também reduz a flexibilidade e a resistência ao impacto. A morfologia e a densidade de ligações cruzadas são, portanto, dois indicadores separados que afetam o desempenho, e confundi-los leva a formulações que resolvem um problema criando outro.
Manuseio de pó: aglomeração, moagem, carregamento e recuperação
O comportamento antes da cura é muitas vezes mais importante comercialmente do que o comportamento após a cura, porque um pó que endurece em trânsito nunca chega ao estágio de aplicação. As resinas amorfas dominam esta área de risco. Um pó armazenado acima de sua temperatura de transição vítrea irá sinterizar e o processo é irreversível. A prática padrão é manter a temperatura de armazenamento pelo menos quinze graus abaixo da Tg da resina, o que para uma resina com Tg de cinquenta e cinco graus Celsius significa manter o armazém abaixo de cerca de quarenta graus e evitar a exposição solar direta nos paletes.
Uma fração semicristalina aumenta o ponto de amolecimento efetivo e melhora a resistência ao bloqueio, que é uma das razões pelas quais resinas parcialmente cristalinas ou com cristalinidade modificada são comercializadas para climas quentes e longas rotas marítimas de transporte de mercadorias. O comercial é uma viscosidade de fusão mais alta durante a cura, e isso se manifesta como um nivelamento reduzido e uma janela de processo mais estreita.
O comportamento de moagem também difere. As resinas amorfas fraturam de maneira frágil e vítrea quando o cavaco extrudado é fresado abaixo de sua Tg, produzindo uma distribuição de tamanho de partícula razoavelmente previsível. Os materiais semicristalinos tendem a ser mais tenazes e as regiões cristalinas podem causar fraturas irregulares que ampliam a distribuição e aumentam a fração de finos. O excesso de finos causa problemas de alimentação, má fluidificação na tremonha e espessura inconsistente do filme.
O comportamento eletrostático é comparativamente estável em pós amorfos. Como a resina é quimicamente uniforme, as características de carga das partículas são consistentes e a aplicação corona ou tribo se comporta conforme esperado. A introdução de uma fase cristalina altera as propriedades dielétricas de partículas individuais e pode produzir carga irregular, que aparece como um filme manchado ou como eficiência de transferência irregular em geometrias complexas.
A Reclaim merece destaque porque é uma fonte frequente de reclamações. Os pós amorfos são recuperados de forma limpa após a peneiração, quando a distribuição do tamanho das partículas permanece estável e os finos são controlados. Quando a morfologia varia entre os lotes, o fluxo de recuperação varia na composição e os formuladores eventualmente veem o efeito como uma mudança lenta no brilho ou no fluxo, em vez de uma falha repentina.
Combinando Morfologia com Química de Cura
Como os poliésteres de revestimento em pó são amorfos, a verdadeira decisão de seleção geralmente é mais sobre o sistema de cura do que sobre a cristalinidade. Cada produto químico faz suas próprias exigências em termos de fluxo de fusão, velocidade de cura e desempenho de intemperismo, e cada um se comporta de maneira diferente quando um formulador tenta levar a morfologia em uma direção cristalina.
Resinas híbridas de poliéster curadas com epóxi
Os sistemas híbridos combinam um poliéster com função carboxila com resina epóxi e curam através de uma reação de abertura do anel. Eles oferecem excelente fluxo, excelentes propriedades mecânicas e boa resistência a produtos químicos suaves em temperaturas de cozimento relativamente baixas, o que os torna a escolha natural para móveis metálicos internos, prateleiras, caixas de eletrodomésticos e produtos industriais em geral. Seu ponto fraco é a estabilidade ultravioleta, porque o componente epóxi aromático amarela sob a luz solar, portanto, eles pertencem a ambientes internos.
 Fabricante profissional de resinas de poliéster para formulações híbridas Certificado de patente de modelo de utilidade Ver Produto →
Resinas de poliéster curadas com TGIC para exteriores
Os poliésteres curados com isocianurato de triglicidil dominam as aplicações arquitetônicas e industriais externas. A rede curada é altamente reticulada e resistente à degradação ultravioleta, de modo que o brilho e a retenção de cor permanecem dentro das especificações durante anos em fachadas, cercas, componentes automotivos e equipamentos externos. A resina é amorfa e é exatamente isso que permite um acabamento liso e de alto brilho em um esquema de cura convencional.
Fabricante profissional de resinas de poliéster para formulações baseadas em TGIC Certificado de patente de modelo de utilidade Ver Produto → Resinas de poliéster curadas com HAA para ambientes externos
Os sistemas curados com hidroxialquilamida proporcionam desempenho de intemperismo comparável ao TGIC, evitando as preocupações toxicológicas e regulatórias associadas ao TGIC. São amplamente utilizados na Europa e em mercados com regras rigorosas de registo de produtos químicos. Seu perfil de cura é ligeiramente diferente e os formuladores devem prestar atenção à desgaseificação porque pequenas moléculas são liberadas durante a reação. O comportamento amorfo mantém o nivelamento e o brilho em uma faixa que satisfaz as especificações arquitetônicas.
Fabricante profissional de resinas de poliéster para formulações à base de HAA Certificado de patente de modelo de utilidade Ver Produto → Sistemas de dois componentes TGIC e curados com isocianato
Sistemas TGIC de dois componentes e poliésteres curados com isocianato são usados onde a mais alta combinação de flexibilidade, resistência às intempéries e desempenho mecânico é necessária, muitas vezes em aplicações automotivas e de equipamentos pesados. Eles exigem um controle mais rígido da estequiometria e do cronograma de cura do que os sistemas de componente único, mas recompensam esse controle com um desempenho que as formulações decorativas não conseguem igualar.
Curado com epóxi híbrido
Uso interno, cozimento baixo, alto brilho, excelente fluidez, resistência química moderada. A escolha padrão para móveis e eletrodomésticos.
Curado com TGIC ao ar livre
Arquitetura exterior, acabamento automotivo, cercas. Forte estabilidade ultravioleta e retenção de cor durante longa vida útil.
HAA externo curado
Uso externo onde uma química não TGIC é preferida. Intemperismo comparável com um perfil de cura diferente.
TGIC de dois componentes
Desempenho mecânico e flexibilidade de alto nível para substratos industriais exigentes e construções de filmes espessos.
Curado com isocianato
Sistemas externos especializados onde uma rota de cura de uretano proporciona o equilíbrio necessário entre dureza e flexibilidade.
Todas as cinco famílias compartilham a mesma lógica de backbone amorfo. As diferenças entre eles vêm do agente de cura, do índice de acidez, do índice de hidroxila e do pacote de aditivos, e não do conteúdo cristalino. Quando um cliente solicita um poliéster cristalino para um revestimento em pó, a pergunta de acompanhamento útil é qual propriedade ele está realmente tentando melhorar, porque a resposta geralmente é estabilidade de armazenamento ou resistência a solventes, e ambas podem muitas vezes ser abordadas dentro de uma química amorfa.
Seleção orientada pela aplicação: dois caminhos através da mesma linha de pó
Os requisitos de aplicação, e não as preferências laboratoriais, devem decidir a rota de formulação. As duas colunas abaixo resumem quando o comportamento amorfo é a prioridade e quando uma quantidade medida de caráter cristalino se torna útil.
Amorfo behaviour is the priority
| Uma fração semicristalina ganha seu lugar
|
Um fluxo de trabalho prático segue desta tabela. Primeiro, defina o ambiente de serviço e a faixa de brilho aceitável. Em segundo lugar, confirme a temperatura máxima de armazenamento que o pó atingirá entre a fábrica e a cabine de pintura. Terceiro, selecione o produto químico de cura adequado ao substrato e à capacidade da linha. Só então a morfologia deve entrar na discussão, e mesmo assim ela geralmente entra como uma questão sobre o comportamento de armazenamento da resina escolhida e não como uma decisão de abandonar a química amorfa.
Como verificar o que você foi vendido
A resina é invisível dentro de um pó acabado e a morfologia não pode ser avaliada a olho nu. A verificação depende, portanto, de uma pequena lista de testes analíticos e de aplicação que qualquer comprador sério deve solicitar como parte de um registro de lote.
- Calorimetria de varredura diferencial para estabelecer Tg e verificar qualquer endotérmica de fusão que indique uma fase cristalina.
- Difração de raios X em uma amostra prensada, que mostra um amplo halo amorfo para uma resina totalmente amorfa e reflexões cristalinas nítidas quando regiões ordenadas estão presentes.
- Espectroscopia infravermelha para confirmar a química da espinha dorsal e detectar contaminação ou matéria-prima substituída.
- Viscosidade de fusão ou índice de fluxo medido na temperatura de cura pretendida, que revela como a resina se comportará durante o nivelamento.
- Tempo de gelificação na temperatura de cura pretendida, que define a janela utilizável do processo.
- Distribuição granulométrica por difração a laser após moagem, incluindo a fração de finos.
- Uma simulação de armazenamento, normalmente sete dias a quarenta graus Celsius, com uma avaliação de bloqueio no final.
- Testes de filme curado cobrindo brilho a sessenta graus, impacto, adesão, flexibilidade e resistência à fricção com solventes.
Esses testes são rotineiros para um fabricante que controla seu próprio processo de reação, pois as mesmas medições são utilizadas para liberar lotes de produção. Quando um fornecedor não pode fornecer uma curva DSC ou um valor de viscosidade de fusão, o comprador não tem como saber se o próximo recipiente se comportará como o anterior. Num mercado onde a diferença entre um acabamento liso e um texturizado pode ser uma mudança de dez graus na viscosidade do fundido, essa incerteza é cara.
A documentação é tão importante quanto os números. Um certificado de análise específico do lote que indica Tg, índice de acidez, viscosidade e tempo de gelificação fornece ao formulador de revestimento uma base para solução de problemas. Quando surge uma reclamação seis meses depois, essa linha de base é o que permite que a discussão passe da opinião às provas.
Fornecimento: Fabricante, Fornecedor ou Atacadista
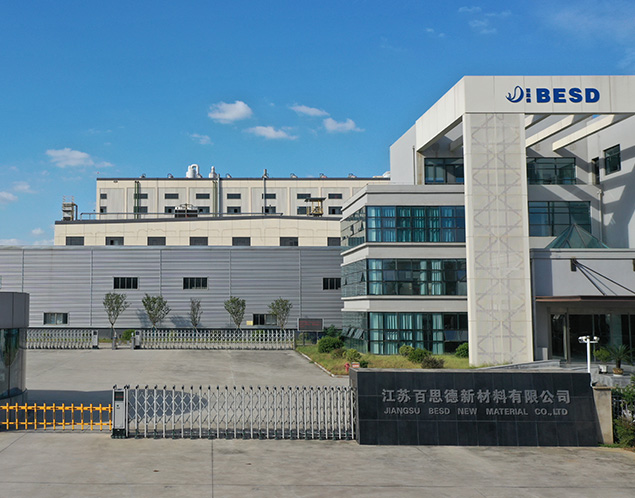
A questão da morfologia e a questão da fonte estão mais intimamente ligadas do que parecem à primeira vista. Um atacadista de resina ou intermediário comercial pode entregar um contêiner de poliéster com revestimento em pó, mas geralmente não consegue explicar por que um lote fluiu de maneira diferente do anterior e raramente mantém os registros de reação necessários para investigar. Um fabricante direto com seus próprios reatores, sistema de qualidade e laboratório de aplicação pode rastrear uma variação até um lote de matéria-prima, um parâmetro de reação ou uma configuração de moagem.
Para compradores que comparam ofertas, vale a pena confirmar quatro pontos por escrito. Primeiro, se o fornecedor é proprietário da unidade de produção ou revende o material, pois isso determina quem é responsável pela consistência do lote. Em segundo lugar, se estão disponíveis classes personalizadas e desenvolvimento OEM ou ODM, porque as classes padrão raramente se ajustam perfeitamente a uma linha específica. Terceiro, qual é a capacidade de produção anual e com que rapidez um pedido pode ser entregue, uma vez que uma grande capacidade de produção protege o cliente contra interrupção no fornecimento. Quarto, quais certificações e patentes o fabricante possui, pois indicam a maturidade do sistema de gestão da qualidade.
A consistência entre lotes é onde a natureza amorfa da resina ajuda. Como não há fração cristalina que possa variar, as propriedades de um poliéster bem produzido dependem principalmente da distribuição do peso molecular e do valor ácido, ambos rigorosamente controlados em uma planta moderna. Um produtor que opera linhas de produção automatizadas com inspeção durante o processo pode manter esses parâmetros dentro de limites estreitos, que é o que um formulador de revestimento realmente precisa: uma matéria-prima que se comporte da mesma maneira sempre que for extrudada.
A experiência em exportação também é importante. As resinas em pó transportadas através de zonas climáticas devem sobreviver às oscilações de temperatura, e um fabricante familiarizado com a logística internacional aconselhará sobre embalagem, barreiras contra umidade e carregamento de contêineres. Perguntar como as mercadorias são entregues e com que rapidez uma consulta recebe uma resposta técnica são questões razoáveis que separam um exportador experiente de um exportador oportunista.
Links rápidos para nossos produtos e recursos de fábrica
Para leitores que desejam passar da teoria para uma disciplina específica, as páginas a seguir abordam os tópicos mais solicitados por formuladores de revestimentos e equipes de compras.
A comparação entre polímeros amorfos e semicristalinos não é uma disputa em que um dos lados vence. É uma descrição de duas formas diferentes de empacotamento de cadeias poliméricas, e cada uma traz um conjunto específico de vantagens para uma linha de revestimento. Para tintas em pó, a indústria já fez a sua escolha, e essa escolha é o poliéster amorfo, porque o fluxo, o brilho e o impacto são as propriedades pelas quais os clientes realmente pagam. O comportamento semicristalino entra como um ajuste direcionado, geralmente para estabilidade de armazenamento ou resistência química, e é sempre pago com uma janela de processo mais estreita.
A lição prática para um formulador ou gerente de compras é manter as duas questões separadas. Pergunte primeiro qual produto químico de cura é adequado ao substrato, ao ambiente de serviço e à linha de cura. Depois pergunte o que os dados térmicos dizem sobre a resina da qual a química depende. Um fornecedor que pode responder a ambos com uma curva de calorimetria de varredura diferencial, um valor de viscosidade de fusão e um certificado de análise específico do lote é um fornecedor que vale a pena manter.


